滕州市尚大自动化装备有限公司
孔经理:15725691968
Q Q:512941061
邮编:277500
邮箱:kongqinganhefanji@163.com
网址:www.yeyaji68.com
地址:滕州市经济技术开发区腾飞西路455号
液冷系统分水器,如何高精度解决扭曲和弯曲的问题?
分水器的校正过程,这里有一张闭环校直流程图,把"测—算—校—复测"的关键步骤串起来:
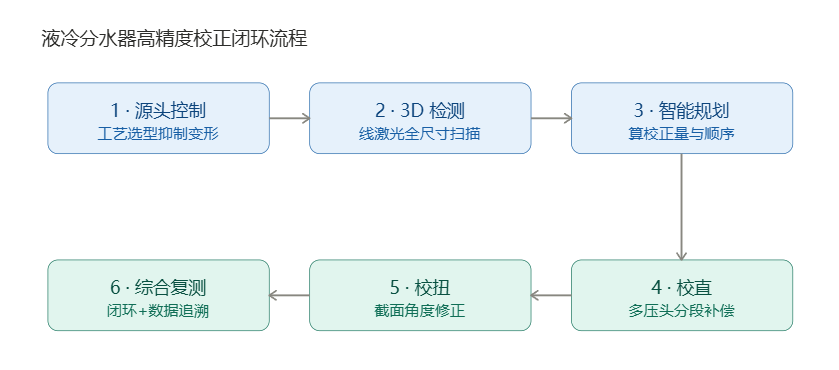
液冷分水器(Manifold/歧管)的扭曲与弯曲,本质是薄壁长轴类零件在多工序中残余应力释放与热变形叠加的结果。高精度解决不能靠单一手段,而要"源头抑制 + 末端精修 + 闭环检测"三条线一起走。上面流程图里的六步,可以拆成两条主线来看:
一、源头抑制:让变形少发生
扭曲弯曲的来源分别是:挤压/锻造残余应力、切割机加工的局部变形、焊接热影响的整体弯曲、搬运装夹的轻微变形。针对分水器主流材质(304/316L 不锈钢、6061 铝)和工艺:
焊接环节是主战场。传统氩弧焊、钎焊热输入大、薄壁件翘曲严重、流道偏移。改用激光焊接,能量高度集中、热影响区仅 0.3–0.5mm,工件变形可稳定控制在 0.02mm 以内,焊后基本无需校正。配合三维马鞍形相贯轨迹编程、多路支管交错跳焊分散热累积、视觉跟踪 ±0.05mm 补偿装夹偏差。
锻造毛坯路线(英伟达 VR200 内置分水器等):316L 导热差、锻造温度窗口窄,冷却后易翘曲。关键是辊锻制坯分配金属体积 → 预锻/终锻分担变形量 → 热切边后趁余热热校正(利用高温塑性修正翘曲,这一步不可省)→ 控温冷却降低残余应力、避开敏化温度区间。
真空钎焊路线:靠定制化石墨治具在高温下精准定位和压紧支撑,控制管口间距与法兰平整度。
若是注塑歧管(PPS/PA 等):难点在熔接线、冷却不均翘曲和后结晶。对策是均衡冷却(湍流、随形水路)、T1 阶段测出并冻结工艺窗口、固定频次抽检关键尺寸;注意过度保压把残余应力留在流道交叉厚壁处,反而后期更易变形。
二、末端精修:传感检测 + 校直
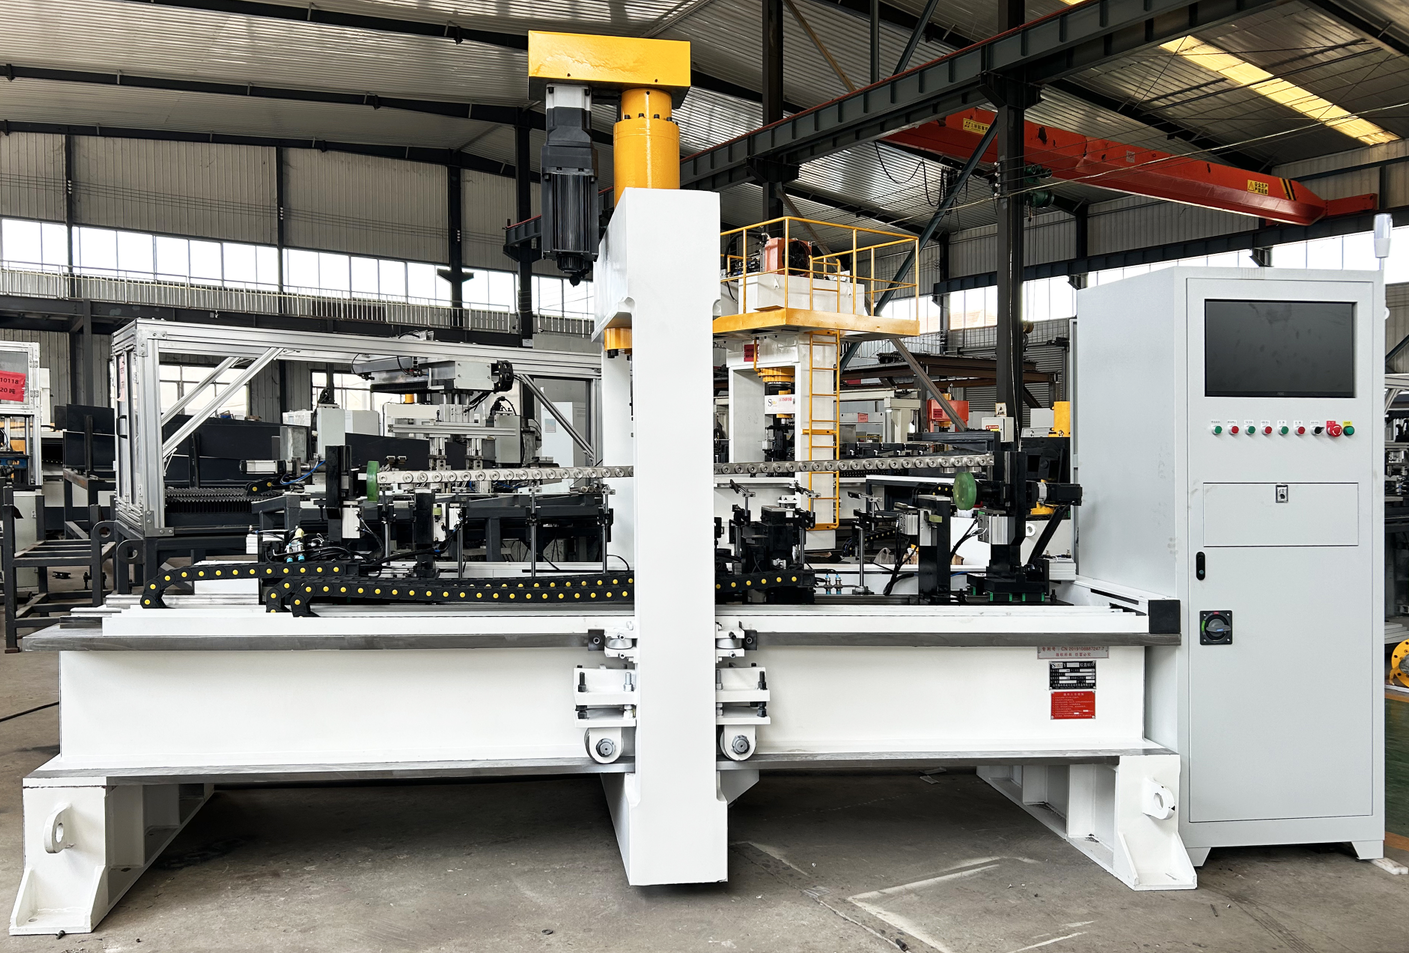
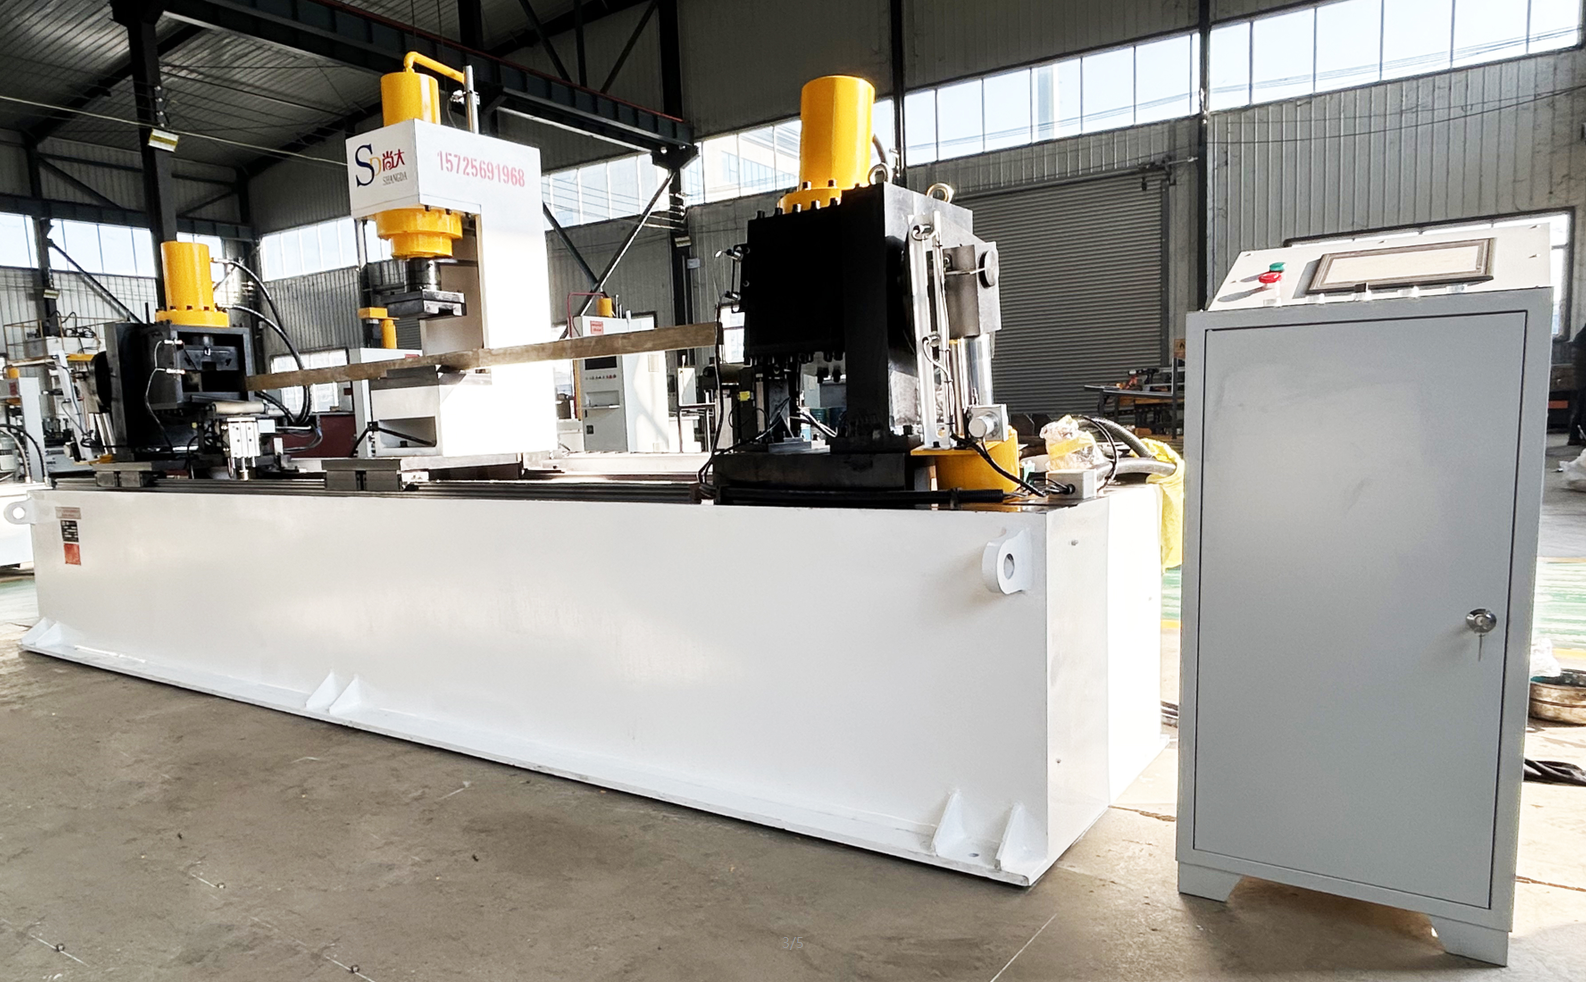
当来料或焊后已变形,靠人工敲击+机械压校无法处理空间复合变形(弯曲与扭曲同时存在),也保证不了批量一致性。行业正在转向全自动扭拧机+全自动校直机。
先检测不施压:传感精密检测弯曲趋势——明确"哪里变形、往哪个方向调、加多少校正量"。
先校扭、再校直(大多数长尺寸分水管):弯曲通常是主要变形、工作量大;且校直施压可能改变截面角度,基准也更稳定。
但必须两台设备完成:两台设备效率更高,一次装夹下按"扫描→校直→卸载复测→校扭→综合复测→小量闭环补偿"运行。
硬件能力参考:多压头阵列分段同步校压(~30 吨加载、校扭扭矩 ~20kN·m),自动上下料,全数据追溯。
可达精度指标:校直全长 ≤0.1mm、校扭全长 ≤0.05mm;3 米级长件案例稳定做到全长 0.15mm 以内;节拍约 60 秒/米(一根 2–3 分钟,对比人工 8–10 分钟)。
三、落地建议
先用单变量对照分清变形来自哪道工序,别靠反复调参数试根因;
把密封面平面度、多接口位置度作为关键尺寸做 SPC 监控——单件全尺寸合格 ≠ 装机后各接口能同时对正;
校验时卸载后复测,不能只看压头下压瞬间的状态(回弹);
不要靠"换材料牌号"或"加保压"掩盖翘曲,会引入新问题。
尚大自动化可完美解决液冷分水器的扭曲和弯曲问题,详情可以联系咨询!
- 上一篇:滕州市尚大自动化装备有限公司 取得全自动卧式方管校直机专利,自动化水平高
- 下一篇:没有了